Hiệu Chuẩn Máy Đo Màu X-Rite: Quy Trình, Tiêu Chuẩn Và Đánh Giá Độ Chính Xác
Mục lục bài viết
- 1.Máy Đo Màu X-Rite Là Gì?
- 2.Nguyên Lý Hoạt Động Của Máy Đo Màu X-Rite
- 3.Tại Sao Cần Hiệu Chuẩn Máy Đo Màu X-Rite?
- 4.Phân Biệt Hiệu Chuẩn, Chuẩn Hóa Và Kiểm Tra Máy X-Rite
- 5.Quy Trình Hiệu Chuẩn Máy Đo Màu X-Rite
- 5.1Bước 1: Kiểm Tra Tình Trạng Và Cấu Hình Thiết Bị
- 5.2Bước 2: Kiểm Soát Điều Kiện Môi Trường
- 5.3Bước 3: Chuẩn Hóa Bằng Chuẩn Trắng Và Chuẩn Đen
- 5.4Bước 4: Đo Các Chuẩn Màu Có Giá Trị Tham Chiếu
- 5.5Bước 5: Xác Định Sai Số Đo
- 5.6Bước 6: Đánh Giá Độ Lặp Lại Và Tính Ổn Định
- 5.7Bước 7: Lập Kết Quả Và Đánh Giá Sự Phù Hợp
- 6.Độ Không Đảm Bảo Đo Khi Hiệu Chuẩn Máy X-Rite
- 7.Các Tiêu Chuẩn Liên Quan Đến Hiệu Chuẩn Máy Đo Màu X-Rite
- 8.Những Vấn Đề Đặc Thù Khi Hiệu Chuẩn Máy X-Rite Trong Ngành Dệt May
- 9.Các Lỗi Thường Gặp Trên Máy Đo Màu X-Rite
- 10.Bao Lâu Nên Hiệu Chuẩn Máy Đo Màu X-Rite Một Lần?
- 11.Chứng Chỉ Hiệu Chuẩn Máy Đo Màu X-Rite Cần Có Những Gì?
- 12.Những Câu Hỏi Thường Gặp Về Hiệu Chuẩn Máy Đo Màu X-Rite
- 12.11. Máy Đo Màu X-Rite Chuẩn Hóa Mỗi Ngày Có Cần Hiệu Chuẩn Nữa Không?
- 12.22. Hiệu Chuẩn Máy X-Rite Có Bắt Buộc Theo ISO/IEC 17025 Không?
- 12.33. Có Thể Hiệu Chuẩn Máy X-Rite Khi Mất Tấm Chuẩn Trắng Không?
- 12.44. Máy X-Rite Đo Sai Màu Có Phải Do Mất Hiệu Chuẩn Không?
- 12.55. Máy X-Rite Ci64 Và Ci7800 Có Dùng Chung Quy Trình Hiệu Chuẩn Không?
- 12.66. Chỉ Số Delta E Bao Nhiêu Thì Máy X-Rite Được Xem Là Đạt?
- 12.77. Hiệu Chuẩn Máy X-Rite Có Cần Thực Hiện Tại Hãng Không?
- 12.88. Sau Khi Hiệu Chuẩn, Máy X-Rite Có Được Đảm Bảo Chính Xác Tuyệt Đối Không?
- 13.Kết Luận
- 14.Tài Liệu Kỹ Thuật Tham Khảo
Hiệu chuẩn máy đo màu X-Rite là quá trình xác định sai lệch của thiết bị so với chuẩn đo lường có giá trị tham chiếu và độ không đảm bảo đo đã biết. Hoạt động này giúp đánh giá độ tin cậy của kết quả đo màu, đặc biệt trong ngành dệt may, nhuộm hoàn tất, in ấn và kiểm soát chất lượng sản phẩm. Hiệu chuẩn định kỳ còn giúp phát hiện sớm hiện tượng trôi kết quả đo.
Đối với phòng thí nghiệm, nhà máy dệt nhuộm hoặc bộ phận QA/QC, việc duy trì độ chính xác của máy X-Rite có ảnh hưởng trực tiếp đến quá trình duyệt màu, phối màu, đánh giá sai khác màu và nghiệm thu đơn hàng.
Bạn đang cần hiệu chuẩn máy đo màu X-Rite? Hãy liên hệ qua Hotline hoặc Zalo trên website để được tư vấn phương án phù hợp với model thiết bị, nhu cầu sử dụng và yêu cầu kỹ thuật của phòng thí nghiệm.
Máy Đo Màu X-Rite Là Gì?
Máy đo màu X-Rite là thiết bị đo lường quang học được sử dụng để xác định các đặc tính màu sắc của vật liệu. Tùy dòng sản phẩm, thiết bị có thể đo phổ phản xạ, phổ truyền qua, tọa độ màu CIELAB, độ trắng, độ vàng và sai khác màu giữa các mẫu.
X-Rite phát triển nhiều dòng thiết bị phục vụ hoạt động kiểm soát màu sắc trong công nghiệp, từ máy cầm tay đến hệ thống quang phổ để bàn có độ chính xác cao.
Trong ngành dệt may, máy đo màu thường được sử dụng để:
- Đo màu vải, sợi, chỉ may và nguyên phụ liệu.
- Đánh giá sự khác biệt màu sắc giữa mẫu chuẩn và mẫu sản xuất.
- Kiểm soát màu giữa các mẻ nhuộm.
- Hỗ trợ xây dựng công thức phối màu trong phòng thí nghiệm nhuộm.
- Đánh giá độ trắng của vải có chất tăng trắng quang học.
- Kiểm tra tính đồng nhất màu sắc giữa các nhà máy và nhà cung cấp.
- Hỗ trợ kiểm soát chất lượng theo yêu cầu của khách hàng quốc tế.
Các Dòng Máy Đo Màu X-Rite Phổ Biến
| Dòng Thiết Bị | Đặc Điểm | Ứng Dụng |
|---|---|---|
| X-Rite Ci7800 | Máy quang phổ để bàn, hình học đo d/8°, hỗ trợ đo phản xạ và truyền qua | Phòng lab nhuộm, phối màu và kiểm soát chất lượng |
| X-Rite Ci7600 | Máy quang phổ để bàn thuộc dòng Ci7x00 | Kiểm soát màu trong sản xuất công nghiệp |
| X-Rite Ci64 | Máy đo màu quang phổ cầm tay, hình học d/8° | Kiểm tra màu tại nhà máy, phòng QA/QC |
| X-Rite Color i5 | Máy quang phổ để bàn, hỗ trợ các cấu hình đo phản xạ và truyền qua | Đo màu và đánh giá sai khác màu |
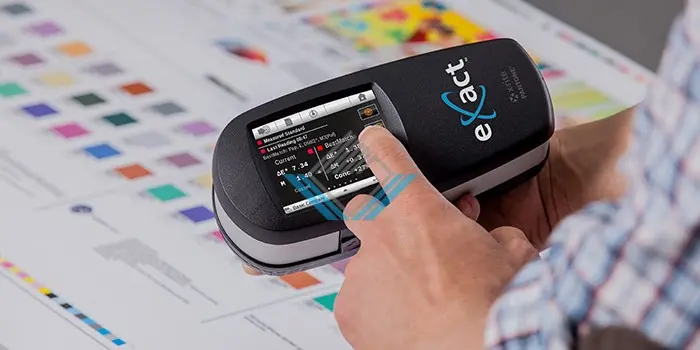
| X-Rite eXact | Dòng thiết bị đo màu và mật độ màu dành cho in ấn, bao bì | Kiểm soát chất lượng màu in |
Mỗi dòng thiết bị có cấu trúc quang học, phụ kiện chuẩn hóa, phần mềm và yêu cầu đánh giá riêng. Vì vậy, không thể áp dụng một quy trình hiệu chuẩn giống hệt nhau cho tất cả máy X-Rite.
Ví dụ, X-Rite Ci7800 có dải phổ công bố từ 360 nm đến 780 nm, trong khi X-Rite Ci64 có dải phổ từ 400 nm đến 700 nm. Cả hai đều có thể sử dụng bước báo cáo phổ 10 nm, nhưng điều đó không có nghĩa hai thiết bị có cùng đặc tính đo lường hoặc cùng giới hạn sai số.
Các thông số trên cần được đối chiếu với phiên bản, cấu hình và tài liệu kỹ thuật của từng thiết bị cụ thể.
Nguyên Lý Hoạt Động Của Máy Đo Màu X-Rite
Phương Pháp Đo Phổ Phản Xạ
Phần lớn máy đo màu X-Rite sử dụng trong ngành dệt may hoạt động theo nguyên lý quang phổ phản xạ (reflectance spectrophotometry).
Nguồn sáng của thiết bị chiếu lên bề mặt mẫu. Ánh sáng phản xạ được hệ thống quang học thu nhận, phân tích theo bước sóng và chuyển thành dữ liệu số.
Hệ thống đo thường bao gồm:
- Nguồn sáng có đặc tính phổ phù hợp với thiết kế thiết bị.
- Buồng đo hoặc hệ thống quang học định hướng.
- Bộ phận phân tách phổ.
- Cảm biến quang học.
- Bộ xử lý tín hiệu và phần mềm tính toán màu.
Đại lượng cơ bản được xác định là hệ số phản xạ phổ, ký hiệu .
Trong mô hình đo đơn giản, khi đã trừ tín hiệu nền tối, hệ số phản xạ được biểu diễn:
Trong đó:
- : hệ số phản xạ phổ của mẫu.
- : tín hiệu thu được khi đo mẫu.
- : tín hiệu nền tối.
- : tín hiệu khi đo chuẩn trắng.
- : hệ số phản xạ phổ đã được xác định của chuẩn trắng.
- : bước sóng, đơn vị nm.
Đây là mô hình minh họa nguyên lý đo tương đối. Thuật toán thực tế của máy X-Rite có thể bao gồm các phép hiệu chỉnh quang học và xử lý tín hiệu phức tạp hơn.
Hệ số phản xạ thường được biểu diễn theo tỷ lệ phần trăm. Một vật liệu có giá trị phản xạ 60% tại bước sóng xác định không có nghĩa vật liệu phản xạ 60% toàn bộ ánh sáng nhìn thấy.
Từ Dữ Liệu Phổ Đến Hệ Màu CIELAB
Dữ liệu phổ được kết hợp với nguồn sáng chuẩn và hàm quan sát màu tiêu chuẩn để tính các giá trị ba kích thích màu , , .
Từ đó, phần mềm chuyển đổi sang hệ màu CIELAB với ba tọa độ:
- : độ sáng, từ tối đến sáng.
- : trục màu xanh lục đến đỏ.
- : trục màu xanh lam đến vàng.
Trong điều kiện đo và tính toán xác định, sai khác màu CIELAB 1976 giữa hai mẫu được biểu diễn:
Giả sử phòng thí nghiệm đo hai mẫu vải và thu được:
| Tọa Độ Màu | Mẫu Chuẩn | Mẫu Sản Xuất | Sai Khác |
|---|---|---|---|
| 50,00 | 50,20 | +0,20 | |
| 12,00 | 12,30 | +0,30 | |
| 2,00 | 2,40 | +0,40 |
Khi đó:
Kết quả cho thấy hai mẫu có sai khác màu khoảng 0,54 theo công thức CIELAB 1976.
Tuy nhiên, giá trị giữa hai mẫu vải không phải là sai số hiệu chuẩn của máy đo màu.
Đây là điểm rất quan trọng. Nếu thiết bị xuất hiện sai lệch đo lường, kết quả của sản phẩm cũng có thể bị ảnh hưởng, nhưng không thể sử dụng trực tiếp sai khác màu giữa hai mẫu bất kỳ để kết luận thiết bị đạt hay không đạt yêu cầu hiệu chuẩn.
Ngoài , ngành dệt may còn sử dụng các công thức như CMC và CIEDE2000. Những công thức này có ý nghĩa đánh giá sai khác màu khác nhau và không nên hoán đổi khi chưa thống nhất phương pháp.
Tại Sao Cần Hiệu Chuẩn Máy Đo Màu X-Rite?
Thiết bị đo màu có thể thay đổi đặc tính đo lường theo thời gian, ngay cả khi không xuất hiện thông báo lỗi.
Một số nguyên nhân phổ biến bao gồm:
- Suy giảm hoặc thay đổi đặc tính nguồn sáng.
- Bụi bẩn tại cửa đo và hệ thống quang học.
- Chuẩn trắng bị bám bẩn, trầy xước hoặc biến đổi bề mặt.
- Sự thay đổi đáp ứng của cảm biến.
- Ảnh hưởng của nhiệt độ và điều kiện môi trường.
- Hư hỏng cơ học sau va chạm hoặc vận chuyển.
- Thay đổi cấu hình đo và phần mềm.
- Sự không đồng nhất giữa các máy đo màu sử dụng trong cùng hệ thống.
Ảnh Hưởng Đến Phòng Thí Nghiệm Dệt May
Trong một nhà máy nhuộm, các quyết định điều chỉnh công thức thường dựa trên kết quả đo màu của mẫu thử.
Nếu thiết bị có sai lệch chưa được phát hiện, kỹ thuật viên có thể điều chỉnh lượng thuốc nhuộm không cần thiết, khiến màu thành phẩm lệch xa mẫu chuẩn.
Ở hệ thống có nhiều nhà máy, sự khác biệt giữa các thiết bị còn làm phát sinh tình trạng một mẫu vải được chấp nhận tại phòng thí nghiệm này nhưng bị từ chối tại phòng thí nghiệm khác.
Các sai khác như vậy không nhất thiết xuất phát từ việc thiết bị mất hiệu chuẩn. Chúng cũng có thể liên quan đến điều kiện đo, cách chuẩn bị mẫu hoặc sự khác biệt về cấu hình quang học.
Hiệu chuẩn và kiểm tra xác nhận định kỳ giúp phân biệt các nguyên nhân trên, từ đó giảm rủi ro trong kiểm soát chất lượng.
Phân Biệt Hiệu Chuẩn, Chuẩn Hóa Và Kiểm Tra Máy X-Rite
Trong thực tế, các thuật ngữ calibration, standardization, verification và adjustment thường được sử dụng chưa thống nhất.
| Hoạt Động | Mục Đích | Đặc Điểm |
|---|---|---|
| Hiệu chuẩn | Xác lập quan hệ giữa giá trị chỉ thị và giá trị chuẩn, có xét độ không đảm bảo đo | Có dữ liệu đo lường để đánh giá sai lệch |
| Chuẩn hóa thiết bị | Thiết lập trạng thái đo theo hướng dẫn nhà sản xuất | Thường sử dụng chuẩn trắng, chuẩn đen |
| Kiểm tra xác nhận | Xác nhận thiết bị đáp ứng yêu cầu kỹ thuật đã quy định | Cần tiêu chí chấp nhận rõ ràng |
| Điều chỉnh | Thay đổi trạng thái hoặc thông số để cải thiện kết quả đo | Có thể cần hiệu chuẩn lại |
| Sửa chữa | Khắc phục hư hỏng phần cứng hoặc phần mềm | Không tự động chứng minh độ chính xác |
| Kiểm định | Đánh giá sự phù hợp theo quy trình và yêu cầu kiểm định áp dụng | Không đồng nghĩa với hiệu chuẩn |
Chuẩn Hóa Hằng Ngày Có Thay Thế Hiệu Chuẩn Định Kỳ Không?
Không.
Nhiều thiết bị X-Rite yêu cầu người vận hành sử dụng chuẩn trắng và chuẩn đen trước khi đo hoặc theo thông báo của phần mềm.
Hoạt động này giúp thiết lập trạng thái đo phù hợp, nhưng không tự động chứng minh thiết bị vẫn đáp ứng toàn bộ đặc tính kỹ thuật của nhà sản xuất.
Ví dụ, thiết bị có thể thực hiện chuẩn hóa trắng thành công nhưng vẫn xuất hiện sai lệch khi đo các mẫu chuẩn màu ở những vùng phổ khác nhau.
X-Rite cũng phân biệt hoạt động chuẩn hóa thường xuyên với chương trình kiểm tra, chứng nhận lại thiết bị tại trung tâm dịch vụ.
Vì vậy, phòng thí nghiệm nên kết hợp chuẩn hóa trong vận hành với hoạt động kiểm tra và hiệu chuẩn định kỳ dựa trên rủi ro sử dụng.
Quy Trình Hiệu Chuẩn Máy Đo Màu X-Rite
Một quy trình hiệu chuẩn phù hợp cần dựa trên model thiết bị, hướng dẫn của nhà sản xuất, phạm vi đo và yêu cầu sử dụng của khách hàng.
Các bước dưới đây mô tả cách tiếp cận kỹ thuật đối với máy quang phổ đo màu phản xạ. Đây không phải quy trình duy nhất áp dụng cho mọi thiết bị X-Rite.
Bước 1: Kiểm Tra Tình Trạng Và Cấu Hình Thiết Bị
Trước khi tiến hành hiệu chuẩn, kỹ thuật viên cần ghi nhận:
- Hãng sản xuất, model và số serial.
- Phiên bản firmware và phần mềm liên quan.
- Kích thước cửa đo.
- Chế độ đo SCI hoặc SCE nếu thiết bị hỗ trợ.
- Cấu hình nguồn sáng và góc quan sát dùng để tính màu.
- Tình trạng chuẩn trắng, chuẩn đen và phụ kiện UV.
- Các lỗi hiển thị hoặc bất thường trong vận hành.
Đồng thời, cần kiểm tra hệ thống quang học, cửa đo, khả năng kết nối và tính ổn định của thiết bị.
Với thiết bị có nhiều chế độ đo, phải xác định rõ những cấu hình cần được đánh giá. Không nên mặc định một kết quả ở một chế độ đại diện cho tất cả chế độ còn lại.
Bước 2: Kiểm Soát Điều Kiện Môi Trường
Nhiệt độ, độ ẩm và tình trạng ổn định của thiết bị có thể ảnh hưởng đến kết quả đo.
Phòng hiệu chuẩn cần lựa chọn môi trường phù hợp với:
- Giới hạn vận hành của thiết bị.
- Yêu cầu của quy trình hiệu chuẩn.
- Đặc tính của vật liệu chuẩn.
- Mức độ không đảm bảo đo cần đạt.
Ví dụ, X-Rite công bố khoảng nhiệt độ vận hành 5–40°C đối với Ci7800 và 10–40°C đối với Ci64.
Đây là giới hạn vận hành theo thông số sản phẩm, không phải khoảng nhiệt độ hiệu chuẩn tối ưu hoặc yêu cầu bắt buộc cho mọi phép hiệu chuẩn.
Nếu thiết bị được chuyển từ môi trường có nhiệt độ khác biệt, cần cho thiết bị ổn định theo hướng dẫn phù hợp trước khi thực hiện phép đo.
Bước 3: Chuẩn Hóa Bằng Chuẩn Trắng Và Chuẩn Đen
Đối với nhiều máy đo màu phản xạ X-Rite, quá trình chuẩn hóa bao gồm:
Chuẩn trắng (White Calibration):
Sử dụng tấm chuẩn trắng chuyên dụng để thiết lập đáp ứng tham chiếu của hệ thống đo.
Chuẩn đen hoặc Zero Calibration:
Sử dụng bẫy sáng đen hoặc phương tiện chuẩn hóa tối theo thiết kế của thiết bị để thiết lập mức tham chiếu tương ứng.
Chuẩn UV (nếu áp dụng):
Một số thiết bị có khả năng điều chỉnh thành phần UV, đặc biệt hữu ích khi đo vật liệu chứa chất tăng trắng quang học.
Cần sử dụng đúng bộ chuẩn tương thích với thiết bị. Với những dòng máy có chuẩn trắng được ghép theo số serial, không được tùy tiện thay bằng tấm chuẩn của thiết bị khác.
Lưu ý rằng quy trình chuẩn hóa đối với chế độ đo truyền qua có thể khác chế độ phản xạ. Không được mặc định sử dụng cùng một phụ kiện hoặc trình tự cho cả hai chế độ.
Bước 4: Đo Các Chuẩn Màu Có Giá Trị Tham Chiếu
Sau khi thiết bị được chuẩn hóa, tiến hành đo các chuẩn có giá trị tham chiếu và đặc tính đo lường phù hợp.
Tùy phạm vi hiệu chuẩn, có thể sử dụng:
- Chuẩn phản xạ trắng.
- Chuẩn phản xạ màu.
- Chuẩn có mức phản xạ thấp.
- Bộ chuẩn kiểm tra nhiều vùng màu.
- Chuẩn UV hoặc chuẩn độ trắng chuyên dụng khi cần.
Một bộ chuẩn phù hợp nên hỗ trợ đánh giá đáp ứng thiết bị tại các mức phản xạ và vùng phổ có ý nghĩa đối với ứng dụng thực tế.
Đối với từng chuẩn, kỹ thuật viên thực hiện số lần đo theo quy trình đã xác lập, lưu kết quả phổ hoặc tọa độ màu tương ứng.
Giá trị tham chiếu phải được sử dụng đúng điều kiện và phạm vi mà chứng nhận của chuẩn quy định.
Bước 5: Xác Định Sai Số Đo
Với phép đánh giá hệ số phản xạ phổ tại một bước sóng xác định, sai lệch có thể được tính:
Trong đó:
- : sai lệch phản xạ tại bước sóng .
- : giá trị phản xạ do thiết bị đo được.
- : giá trị phản xạ tham chiếu của chuẩn.
Ví dụ minh họa:
Tại bước sóng 550 nm, một chuẩn màu có giá trị phản xạ tham chiếu 48,4%.
Thiết bị X-Rite đo được 48,7%.
Khi đó:
Sai lệch là +0,3 điểm phần trăm phản xạ, không phải sai lệch tương đối +0,3%.
Kết quả này cho biết tại điều kiện đo đã xác định, thiết bị cho giá trị cao hơn chuẩn 0,3 điểm phần trăm.
Không thể kết luận thiết bị đạt hoặc không đạt chỉ từ con số trên nếu chưa biết yêu cầu chấp nhận và độ không đảm bảo đo tương ứng.
Bước 6: Đánh Giá Độ Lặp Lại Và Tính Ổn Định
Độ lặp lại cho biết mức độ gần nhau giữa các kết quả đo liên tiếp trong những điều kiện lặp lại xác định.
Độ lệch chuẩn mẫu có thể được tính:
Trong đó:
- : độ lệch chuẩn mẫu.
- : kết quả phép đo thứ .
- : giá trị trung bình.
- : số lần đo.
Nếu đại lượng đánh giá là trung bình của phép đo độc lập trong điều kiện lặp lại, thành phần độ không đảm bảo chuẩn do độ lặp lại có thể được ước lượng bằng , khi các giả định thống kê phù hợp được đáp ứng.
Với thiết bị đo màu, độ lặp lại có thể được đánh giá qua tọa độ màu, độ sai khác màu hoặc dữ liệu phổ, tùy phương pháp và đặc tính cần kiểm tra.
Cần phân biệt độ lặp lại ngắn hạn trên chuẩn ổn định với sự biến thiên khi đo vải thực tế, vì cấu trúc và vị trí đo của vải có thể làm tăng độ phân tán kết quả.
Bước 7: Lập Kết Quả Và Đánh Giá Sự Phù Hợp
Kết quả hiệu chuẩn có thể bao gồm:
- Thông tin nhận dạng thiết bị.
- Điều kiện môi trường.
- Phương pháp và cấu hình đo.
- Thông tin chuẩn sử dụng.
- Giá trị tham chiếu.
- Giá trị đo được.
- Sai lệch và độ không đảm bảo đo.
- Kết quả trước và sau điều chỉnh, nếu có.
- Nhận xét về sự phù hợp khi được yêu cầu và có quy tắc quyết định xác định.
Không nên ghi đơn giản rằng thiết bị “đạt chuẩn ISO 17025”. ISO/IEC 17025 quy định yêu cầu về năng lực và hoạt động của phòng thí nghiệm, không phải giới hạn sai số chung cho mọi máy đo màu X-Rite.
Để xác định đúng hạng mục hiệu chuẩn, bạn có thể gửi hãng, model, số serial, ảnh thiết bị hoặc yêu cầu kỹ thuật qua Zalo trên website. Những thông tin này giúp làm rõ chế độ đo cần đánh giá, bộ chuẩn tương thích và yêu cầu về kết quả hiệu chuẩn trước khi lựa chọn phương án thực hiện.
Độ Không Đảm Bảo Đo Khi Hiệu Chuẩn Máy X-Rite
Độ không đảm bảo đo là thông số đặc trưng cho mức độ phân tán của các giá trị có thể quy cho đại lượng được đo, dựa trên thông tin sử dụng.
Trong phép hiệu chuẩn máy đo màu, các nguồn ảnh hưởng có thể bao gồm:
| Nguồn Không Đảm Bảo | Nguyên Nhân |
|---|---|
| Chuẩn tham chiếu | Độ không đảm bảo của giá trị phản xạ được chứng nhận |
| Độ lặp lại | Sự phân tán của các kết quả đo |
| Độ phân giải | Khả năng biểu diễn hoặc lượng tử hóa kết quả |
| Môi trường | Ảnh hưởng của nhiệt độ và điều kiện đo |
| Tái định vị chuẩn | Thay đổi vị trí, hướng đặt hoặc tiếp xúc |
| Đặc tính quang phổ | Khác biệt về dải phổ, băng thông và đáp ứng bước sóng |
Trong trường hợp các thành phần không tương quan, độ không đảm bảo chuẩn tổng hợp được tính:
Độ không đảm bảo đo mở rộng:
Trong đó là hệ số phủ. Giá trị thường được sử dụng để biểu diễn mức phủ xấp xỉ 95% khi các điều kiện thống kê phù hợp.
Ví Dụ Tính Độ Không Đảm Bảo Đo
Giả sử tại 550 nm, phòng hiệu chuẩn đánh giá sai lệch phản xạ và xác định các thành phần độ không đảm bảo chuẩn sau:
| Thành Phần | Giá Trị |
|---|---|
| Chuẩn tham chiếu | 0,12 điểm phần trăm |
| Độ lặp lại | 0,08 điểm phần trăm |
| Độ phân giải | 0,03 điểm phần trăm |
| Ảnh hưởng môi trường | 0,05 điểm phần trăm |
Giả định các thành phần độc lập và đã được quy đổi về cùng đơn vị, ta có:
Với :
Kết quả minh họa của sai lệch đo tại 550 nm có thể biểu diễn:
Đơn vị của các giá trị trên là điểm phần trăm phản xạ, với .
Những số liệu này chỉ nhằm minh họa phương pháp tính, không đại diện cho độ không đảm bảo đo thực tế của một phòng hiệu chuẩn hoặc model X-Rite cụ thể.
Đánh Giá Kết Quả Đạt Hay Không Đạt
Giả sử khách hàng quy định giới hạn sai lệch cho điểm đo trên là ±0,5 điểm phần trăm.
Nếu chỉ xét giá trị sai lệch đo 0,30, kết quả nằm trong giới hạn.
Tuy nhiên, nếu áp dụng quy tắc chấp nhận có xét độ không đảm bảo đo theo điều kiện:
Trong đó là giới hạn sai lệch cho phép, ta có:
Với quy tắc này, kết quả không đáp ứng điều kiện để khẳng định phù hợp.
Điều đó không đồng nghĩa chắc chắn thiết bị bị hỏng hoặc sai lệch thực vượt giới hạn. Nó cho thấy mức độ không đảm bảo đo chưa cho phép đưa ra kết luận đạt theo quy tắc quyết định đang áp dụng.
Do đó, phòng hiệu chuẩn và khách hàng cần thống nhất tiêu chí chấp nhận, độ không đảm bảo đo và quy tắc quyết định khi yêu cầu phát biểu sự phù hợp.
Các Tiêu Chuẩn Liên Quan Đến Hiệu Chuẩn Máy Đo Màu X-Rite
Không có một tiêu chuẩn duy nhất bao quát toàn bộ quá trình hiệu chuẩn cho tất cả các dòng máy X-Rite.
Việc lựa chọn tài liệu kỹ thuật phụ thuộc vào nguyên lý đo, ứng dụng, đặc tính cần đánh giá và phương pháp hiệu chuẩn.
| Tiêu Chuẩn | Phạm Vi Liên Quan |
|---|---|
| ISO/IEC 17025:2017 | Yêu cầu về năng lực, tính khách quan và hoạt động nhất quán của phòng thử nghiệm, hiệu chuẩn |
| ISO 105-J01:1997 | Nguyên tắc chung đo màu bề mặt trong ngành dệt may |
| ISO 105-J02:1997 | Đánh giá độ trắng tương đối bằng phương pháp thiết bị trong dệt may |
| ISO 105-J03:2009 | Tính toán sai khác màu theo phương pháp CMC trong dệt may |
| ASTM E1164-23 | Thu thập dữ liệu phổ phục vụ đánh giá màu của vật thể |
| ASTM E2214-23 | Mô tả và kiểm tra đặc tính hoạt động của thiết bị đo màu |
| ASTM E308-22 | Tính toán các đại lượng màu CIE từ dữ liệu phổ |
| JCGM 100:2008 | Hướng dẫn đánh giá và biểu diễn độ không đảm bảo đo |
Vai Trò Của ISO/IEC 17025
ISO/IEC 17025:2017 là tiêu chuẩn quan trọng đối với các phòng thí nghiệm thực hiện hiệu chuẩn.
Tiêu chuẩn đề cập đến những vấn đề như năng lực nhân sự, thiết bị, tính liên kết chuẩn đo lường, lựa chọn phương pháp, độ không đảm bảo đo và báo cáo kết quả.
Tuy nhiên, việc một đơn vị công bố áp dụng ISO/IEC 17025 không tự động có nghĩa đơn vị đó được công nhận năng lực hiệu chuẩn tất cả các dòng máy X-Rite.
Khi cần kết quả thuộc phạm vi công nhận, khách hàng nên xác minh phạm vi công nhận còn hiệu lực, đại lượng đo, phương pháp và khả năng đo hiệu chuẩn tương ứng.
Tính Liên Kết Chuẩn Đo Lường
Tính liên kết chuẩn đo lường (metrological traceability) là đặc tính của kết quả đo cho phép liên hệ kết quả với chuẩn tham chiếu thông qua chuỗi hiệu chuẩn liên tục được lập thành tài liệu, trong đó mỗi bước đóng góp vào độ không đảm bảo đo.
Đối với máy đo màu, điều này đòi hỏi phải xem xét nguồn gốc và giá trị được chứng nhận của các chuẩn quang học sử dụng trong hiệu chuẩn.
Một tấm chuẩn trắng đi kèm thiết bị không tự động chứng minh toàn bộ hệ thống có tính liên kết chuẩn đo lường ở mức cần thiết.
Thông tin quan trọng là giá trị chuẩn, hồ sơ hiệu chuẩn, độ không đảm bảo đo, điều kiện áp dụng và chuỗi liên kết tương ứng.
Những Vấn Đề Đặc Thù Khi Hiệu Chuẩn Máy X-Rite Trong Ngành Dệt May
Ảnh Hưởng Của Chất Tăng Trắng Quang Học
Nhiều loại vải trắng sử dụng chất tăng trắng quang học (Optical Brightening Agents, OBA).
Các chất này hấp thụ năng lượng trong vùng tử ngoại và phát huỳnh quang trong vùng khả kiến, làm thay đổi cảm nhận độ trắng của vật liệu.
Khi đo vải có OBA, thành phần UV của nguồn sáng và điều kiện đo có thể ảnh hưởng đáng kể đến kết quả.
Vì vậy, một số máy X-Rite sử dụng chức năng điều chỉnh hoặc chuẩn hóa UV để tăng tính nhất quán trong những phép đo phù hợp.
Không nên mặc định chức năng UV có mặt trên tất cả các phiên bản của một dòng sản phẩm.
Chế Độ SCI Và SCE
Với thiết bị sử dụng hình học cầu tích phân d/8°, hai chế độ thường gặp là:
- SCI (Specular Component Included): phép đo có bao gồm thành phần phản xạ gương.
- SCE (Specular Component Excluded): phép đo loại trừ thành phần phản xạ gương theo cấu hình quang học của thiết bị.
Hai chế độ có thể cho kết quả khác nhau khi đo vật liệu có độ bóng hoặc đặc tính bề mặt khác biệt.
Trong hoạt động kiểm soát màu, chế độ đo cần được lựa chọn và duy trì thống nhất theo phương pháp hoặc yêu cầu kỹ thuật đã thỏa thuận.
Không thể kết luận thiết bị có sai số chỉ vì dữ liệu SCI và SCE khác nhau.
Ảnh Hưởng Của Cấu Trúc Vải
Khác với tấm chuẩn quang học có bề mặt tương đối ổn định, vải có thể xuất hiện nhiều yếu tố gây biến thiên:
- Hướng sợi và hướng dệt.
- Độ dày vật liệu.
- Độ xuyên sáng.
- Sự không đồng đều của thuốc nhuộm.
- Áp lực tiếp xúc tại cửa đo.
- Lớp nền phía sau mẫu.
- Số lớp vải được xếp chồng.
Ví dụ, cùng một mẫu vải mỏng có thể cho kết quả khác nhau khi đo trên nền trắng và nền đen.
Để giảm sai lệch, cần thống nhất phương pháp chuẩn bị mẫu, lớp nền, hướng đặt và số vị trí đo.
Đây là hoạt động kiểm soát phương pháp thử, không thay thế cho hiệu chuẩn thiết bị.
Sai Khác Giữa Hai Máy X-Rite
Hai máy cùng model không nhất thiết cho kết quả trùng khớp hoàn toàn.
Ngoài tình trạng hiệu chuẩn, cần xem xét:
- Cấu hình SCI/SCE.
- Kích thước cửa đo.
- Thành phần UV.
- Nguồn sáng và góc quan sát dùng để tính màu.
- Sự khác biệt đặc tính quang phổ.
- Phương pháp chuẩn bị và đặt mẫu.
- Sai khác giữa các thiết bị (Inter-Instrument Agreement).
Thông số về độ tương đồng giữa các thiết bị do nhà sản xuất công bố thường được xác định trên bộ chuẩn và điều kiện thử cụ thể. Không thể mặc định giá trị đó là dung sai cho mọi mẫu vải hoặc mọi tình huống đo.
Các Lỗi Thường Gặp Trên Máy Đo Màu X-Rite
| Hiện Tượng | Nguyên Nhân Có Thể | Hướng Kiểm Tra |
|---|---|---|
| Không hoàn thành chuẩn trắng | Chuẩn không phù hợp, bẩn hoặc đặt sai | Kiểm tra serial, tình trạng chuẩn và cách đặt |
| Không hoàn thành chuẩn đen | Bẫy sáng bẩn, đặt sai hoặc lỗi hệ thống | Kiểm tra phụ kiện và quy trình |
| Kết quả đo không ổn định | Bề mặt mẫu thay đổi, cửa đo bẩn, thiết bị chưa ổn định | Kiểm tra bằng chuẩn ổn định và đo lặp |
| Sai khác lớn giữa hai máy | Cấu hình đo khác nhau hoặc thiết bị trôi kết quả | Đồng nhất cấu hình và đo chuẩn kiểm tra |
| Giá trị độ trắng bất thường | Ảnh hưởng UV, OBA hoặc điều kiện đo | Kiểm tra chế độ UV và phương pháp đo |
| Kết quả thay đổi sau vệ sinh | Bụi bẩn trước đó hoặc sự thay đổi trạng thái thiết bị | Chuẩn hóa lại và kiểm tra xác nhận |
| Không kết nối phần mềm | Cáp, driver, phiên bản phần mềm hoặc firmware | Kiểm tra khả năng tương thích |
Nếu thiết bị liên tục không hoàn thành chuẩn hóa dù đã kiểm tra phụ kiện và thao tác, nên dừng sử dụng kết quả cho các quyết định chất lượng quan trọng cho đến khi xác định được nguyên nhân.
Không nên tự ý can thiệp vào hệ thống quang học hoặc điều chỉnh linh kiện nội bộ khi chưa có hướng dẫn và năng lực phù hợp.
Bao Lâu Nên Hiệu Chuẩn Máy Đo Màu X-Rite Một Lần?
X-Rite đưa ra khuyến nghị chứng nhận lại thiết bị theo chu kỳ 12 tháng đối với nhiều dòng thiết bị đo màu của hãng.
Tuy nhiên, 12 tháng là khuyến nghị của nhà sản xuất, không phải một chu kỳ hiệu chuẩn bắt buộc áp dụng cho mọi máy X-Rite.
Khoảng thời gian phù hợp cần được xác định dựa trên:
- Tần suất và cường độ sử dụng.
- Điều kiện môi trường làm việc.
- Lịch sử hiệu chuẩn và xu hướng sai lệch.
- Mức độ quan trọng của kết quả đo.
- Các sự cố hoặc thay đổi bất thường.
- Yêu cầu từ khách hàng và hệ thống quản lý chất lượng.
Với thiết bị sử dụng thường xuyên trong phòng lab nhuộm, có thể cần thực hiện kiểm tra bằng chuẩn kiểm soát theo lịch nội bộ, bên cạnh hoạt động hiệu chuẩn hoặc chứng nhận lại định kỳ.
Sau khi thiết bị bị va đập, sửa chữa, thay thế bộ phận quang học hoặc xuất hiện xu hướng sai lệch bất thường, cần đánh giá khả năng tiếp tục sử dụng và thực hiện các phép kiểm tra phù hợp trước khi đưa thiết bị trở lại hoạt động.
Chứng Chỉ Hiệu Chuẩn Máy Đo Màu X-Rite Cần Có Những Gì?
Một chứng chỉ hiệu chuẩn hữu ích phải cung cấp đủ thông tin để người sử dụng hiểu kết quả và phạm vi đánh giá.
Các nội dung cần quan tâm gồm:
- Thông tin đơn vị thực hiện và nhận dạng chứng chỉ.
- Tên thiết bị, model và số serial.
- Ngày thực hiện hiệu chuẩn.
- Phương pháp hiệu chuẩn.
- Điều kiện môi trường có ảnh hưởng đến kết quả.
- Chuẩn tham chiếu và thông tin liên kết chuẩn đo lường.
- Cấu hình và các điểm đo được đánh giá.
- Giá trị đo, giá trị tham chiếu và sai lệch.
- Độ không đảm bảo đo.
- Kết luận sự phù hợp và quy tắc quyết định nếu có yêu cầu.
Nếu khách hàng cần kết quả hiệu chuẩn trong phạm vi công nhận, cần kiểm tra chứng chỉ và phạm vi công nhận tương ứng, không chỉ dựa vào logo hoặc thông tin quảng cáo.
Đặc biệt, với hệ thống sử dụng nhiều máy X-Rite để duyệt màu chung, nên lưu trữ kết quả theo thời gian nhằm theo dõi hiện tượng trôi và đánh giá tính ổn định giữa các thiết bị.
Những Câu Hỏi Thường Gặp Về Hiệu Chuẩn Máy Đo Màu X-Rite
1. Máy Đo Màu X-Rite Chuẩn Hóa Mỗi Ngày Có Cần Hiệu Chuẩn Nữa Không?
Có. Chuẩn hóa hằng ngày giúp thiết lập trạng thái đo theo hướng dẫn nhà sản xuất, nhưng không thay thế việc đánh giá sai lệch và độ không đảm bảo đo bằng các chuẩn tham chiếu phù hợp. Thiết bị vẫn cần được kiểm tra và hiệu chuẩn theo chu kỳ xác định.
2. Hiệu Chuẩn Máy X-Rite Có Bắt Buộc Theo ISO/IEC 17025 Không?
Không có cơ sở để khẳng định mọi máy X-Rite đều bắt buộc phải được hiệu chuẩn bởi phòng thí nghiệm được công nhận ISO/IEC 17025. Yêu cầu cụ thể phụ thuộc vào hợp đồng, hệ thống quản lý chất lượng, quy định áp dụng và nhu cầu sử dụng kết quả.
3. Có Thể Hiệu Chuẩn Máy X-Rite Khi Mất Tấm Chuẩn Trắng Không?
Khả năng thực hiện phụ thuộc vào model và phương pháp kỹ thuật. Nhiều thiết bị cần bộ chuẩn trắng tương thích và có thông tin giá trị chuẩn phù hợp. Không nên sử dụng tùy tiện tấm chuẩn của máy khác vì có thể làm sai trạng thái chuẩn hóa.
4. Máy X-Rite Đo Sai Màu Có Phải Do Mất Hiệu Chuẩn Không?
Không nhất thiết. Sai khác màu có thể đến từ tình trạng thiết bị, chuẩn bẩn, cấu hình đo, nguồn sáng tính toán, lớp nền, vị trí đo hoặc cách chuẩn bị mẫu. Cần kiểm tra bằng chuẩn ổn định và so sánh trong điều kiện thống nhất trước khi kết luận.
5. Máy X-Rite Ci64 Và Ci7800 Có Dùng Chung Quy Trình Hiệu Chuẩn Không?
Không hoàn toàn. Hai model khác nhau về thiết kế, dải phổ và cấu hình kỹ thuật. Phương pháp hiệu chuẩn phải xét đến nguyên lý đo, chuẩn phù hợp, chức năng được sử dụng và yêu cầu kỹ thuật của từng thiết bị.
6. Chỉ Số Delta E Bao Nhiêu Thì Máy X-Rite Được Xem Là Đạt?
Không có một giá trị duy nhất áp dụng làm giới hạn hiệu chuẩn cho tất cả máy X-Rite. Cần xác định loại , chuẩn được sử dụng, điều kiện đo, thông số nhà sản xuất, tiêu chí chấp nhận và độ không đảm bảo đo. Giới hạn duyệt màu sản phẩm cũng không tự động là giới hạn sai số của thiết bị.
7. Hiệu Chuẩn Máy X-Rite Có Cần Thực Hiện Tại Hãng Không?
Không phải mọi trường hợp đều bắt buộc thực hiện tại hãng. Việc lựa chọn đơn vị cần căn cứ vào khả năng kỹ thuật, phương pháp, chuẩn tham chiếu và yêu cầu chứng chỉ. Tuy nhiên, các công việc liên quan đến sửa chữa chuyên sâu, điều chỉnh nội bộ hoặc chứng nhận theo chương trình riêng của X-Rite có thể cần dịch vụ từ nhà sản xuất hoặc đơn vị được ủy quyền phù hợp.
8. Sau Khi Hiệu Chuẩn, Máy X-Rite Có Được Đảm Bảo Chính Xác Tuyệt Đối Không?
Không. Hiệu chuẩn giúp xác định quan hệ đo lường, sai lệch và độ không đảm bảo đo trong điều kiện xác định. Kết quả không bảo đảm thiết bị sẽ luôn cho số đo hoàn toàn chính xác ở mọi thời điểm hoặc mọi loại vật liệu. Người sử dụng vẫn cần duy trì chuẩn hóa, kiểm tra xác nhận và bảo quản thiết bị đúng cách.
Kết Luận
Hiệu chuẩn máy đo màu X-Rite là hoạt động quan trọng trong quản lý chất lượng màu sắc, đặc biệt đối với phòng thí nghiệm và nhà máy dệt nhuộm.
Để đánh giá thiết bị đáng tin cậy, cần kết hợp đúng chuẩn tham chiếu, cấu hình đo, phép xác định sai lệch, độ không đảm bảo đo và tiêu chí chấp nhận phù hợp với mục đích sử dụng.
Nếu doanh nghiệp cần hiệu chuẩn máy đo màu X-Rite, hãy liên hệ Hotline hoặc Zalo trên website để được tư vấn phạm vi kỹ thuật, phương án thực hiện và báo giá theo model thiết bị.
Tài Liệu Kỹ Thuật Tham Khảo
Các tài liệu dưới đây là nguồn chính thức từ nhà sản xuất và các tổ chức tiêu chuẩn, đo lường. Một số tiêu chuẩn chỉ cung cấp thông tin giới thiệu công khai; việc áp dụng chi tiết cần tham khảo bản tiêu chuẩn đầy đủ.
- X-Rite – Ci7800 Benchtop Spectrophotometer. Thông số kỹ thuật, dải phổ, hình học đo và các đặc tính của thiết bị.
https://www.xrite.com/ci7800
2. X-Rite – Ci64 Handheld Spectrophotometer. Thông số kỹ thuật và các chức năng đo màu của dòng Ci64.
https://www.xrite.com/categories/portable-spectrophotometers/ci6x-family/ci64
3. X-Rite – Recertification: Is It Really Required? Giải thích khuyến nghị chứng nhận lại và chu kỳ kiểm tra thiết bị.
https://www.xrite.com/pl-pl/service-support/recertification__is_it_really_required
4. ISO/IEC 17025:2017 – General Requirements for the Competence of Testing and Calibration Laboratories.
https://www.iso.org/standard/66912.html
5. ISO 105-J01:1997 – Textiles: General Principles for Measurement of Surface Colour.
https://www.iso.org/standard/3862.html
6. ISO 105-J02:1997 – Textiles: Instrumental Assessment of Relative Whiteness.
https://www.iso.org/standard/21984.html
7. ISO 105-J03:2009 – Textiles: Calculation of Colour Differences.
https://www.iso.org/standard/51385.html
8. ASTM E1164-23 – Standard Practice for Obtaining Spectrometric Data for Object-Color Evaluation.
https://store.astm.org/e1164-23.html
9. ASTM E2214-23 – Standard Practice for Specifying and Verifying the Performance of Color-Measuring Instruments.
https://store.astm.org/e2214-23.html
10. ASTM E308-22 – Standard Practice for Computing the Colors of Objects by Using the CIE System.
https://store.astm.org/e0308-22.html
11. BIPM/JCGM – Guide to the Expression of Uncertainty in Measurement, JCGM 100:2008.
https://www.bipm.org/en/doi/10.59161/jcgm100-2008e
12. NIST – Spectral Reflectance, Special Publication 250-48. Tài liệu về hệ thống chuẩn, phương pháp đo và kỹ thuật đo phản xạ phổ.
https://doi.org/10.6028/NIST.SP.250-48
13. JCGM VIM – Metrological Traceability, Definition 2.41. Định nghĩa chính thức về tính liên kết chuẩn đo lường.
https://jcgm.bipm.org/vim/en/2.41.html